针阀时序控制与温度控制如何协同优化?掌握这几点成型效果再上台阶
在大型塑件、多腔模具、外观件注塑场景中,针阀式热流道已成为标配。
但很多现场调试中普遍存在一个误区:把针阀时序和温度控制当成两个独立模块,调熔接痕只改时序、调缩水只加温度,最终往往顾此失彼,成型稳定性始终难以提升。
从熔体流变学本质来看,温度决定熔体粘度与流动阻力,时序控制浇口进料节奏,二者是强耦合的统一体系—— 只有协同匹配,才能精准控制熔体前沿形态、压力传递与浇口封胶效果,从根源减少熔接痕、飞边、缩痕、重量偏差等缺陷。
作为深耕热流道温控领域20余年的专业厂商,天和仪器基于海量现场工艺优化经验,结合自研一体化温控与时序控制技术,系统梳理二者的核心配合逻辑与落地方法,为注塑企业提供可直接复用的优化路径。
针阀时序控制的核心作用,是通过各浇口的分步开启 / 关闭,引导熔体按预设路径填充,消除熔接痕、平衡型腔压力;而温度控制的核心,是保证各浇口处熔体粘度一致、流动状态稳定。
二者相互影响、互为前提:
温度偏差会直接消解时序精度:若不同浇口间存在 3~5℃温差,熔体粘度差异可达 15% 以上,流速快慢不均,原本设计的时序开启节点就会完全错位,顺序进胶的效果大打折扣,甚至出现局部缺胶、飞边。
时序动作会改变温度场分布:针阀开启瞬间,高速通过浇口的熔体产生强烈剪切生热,可使浇口区域实际温度升高 5~8℃;若温控系统无法预判并抵消这部分温升,会造成浇口处物料降解、浇口拉丝、积碳等问题。
封胶效果依赖温度与时序的配合:保压结束时针阀关闭的时机,必须与熔体冷却固化节奏匹配;温度偏高时关阀过早会出现缩痕,温度偏低时关阀过晚则会产生冷料、浇口凸起。
行业实测数据显示:仅单独优化时序或温控,最多能解决 60% 的外观与尺寸问题;而二者协同优化后,产品外观合格率可提升至 95% 以上,多腔重量偏差降低 40%。
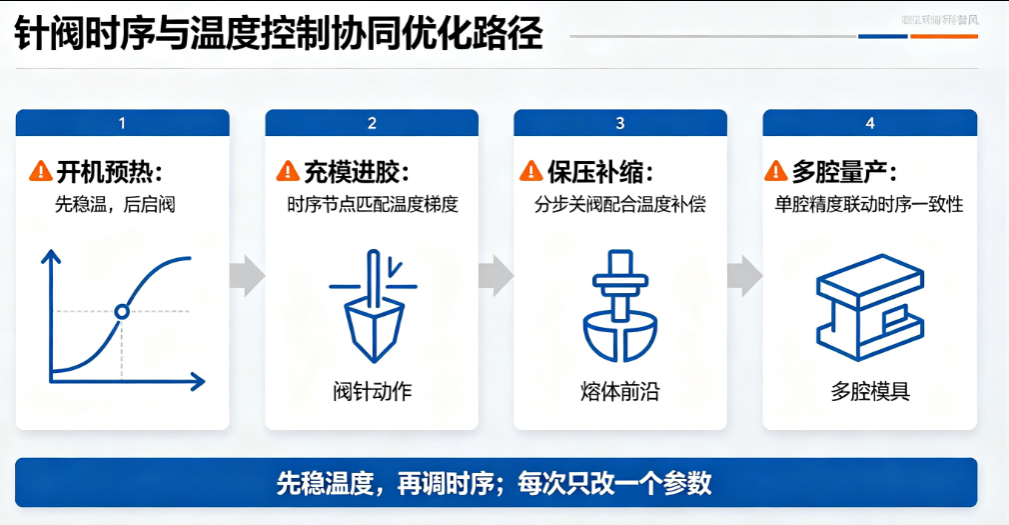
这是最容易被忽略的基础环节,也是阀针磨损、卡滞、首模不良率高的核心诱因。
配合原则:必须待所有温区达到设定温度并恒温稳定后,再执行阀针动作测试与量产,严禁低温状态下强行驱动阀针。
操作要点: ① 开机采用分段升温策略,先将流道板升至目标温度的 80%,保温 10 分钟后再升至全温,避免局部热胀不均导致阀针不同心;
② 所有温区进入稳态波动后,再通气 / 通油测试阀针开合,确认动作顺畅无卡滞后,再联动注塑机信号试模;
③ 短暂停机恢复生产时,需待温度回稳后再启阀,避免冷料堵塞浇口、冲击阀针。
天和技术优势:
天和全系列温控系统标配软启动升温与恒温待机功能,可设定升温速率与保温时长,温度达标后自动输出就绪信号;
支持与阀岛 / 时序控制器联动,温度未稳定时锁止阀针动作,从硬件层面规避误操作风险,同时减少阀针非正常磨损,延长配件寿命 30% 以上。
顺序进胶是针阀系统最核心的应用场景,其效果好坏,本质取决于 “熔体前沿到达下一级浇口的瞬间,阀针恰好开启”,而这个瞬间的流速,完全由温度决定。
配合原则:以温度统一粘度为基础,再微调时序延迟时间;温度不均时,单纯调时序永远无法实现稳定的接力进胶。
操作要点: ① 先统一各喷嘴温度基准,将所有热嘴温差控制在 ±2℃以内,保证各浇口初始粘度一致,这是时序有效的前提;
② 按照 “从内到外” 或 “从主到次” 的顺序,设置各级阀针的延迟开启时间,使熔体前沿刚好漫过下一级浇口时阀针打开,避免产生冷接痕;
③ 针对剪切生热显著的高速注塑场景,对浇口温区采用 “前馈式降温”:在注射高速段提前降低加热功率,抵消剪切生热带来的温升,防止浇口过热降解、拉丝流涎。
天和技术优势:
天和一体化温控时序系统搭载自研分段式 PID 算法,支持注射速度联动的前馈温度补偿,可根据注塑机注射位置信号,动态调整对应温区输出功率,精准抵消剪切生热,浇口温度波动可控制在 ±0.5℃以内;
同时时序控制精度达 0.01 秒,支持时间 / 位置双触发模式,与温控数据同源联动,无需外接第三方设备,避免信号延迟导致的时序错位。
保压阶段的协同控制,直接决定产品缩痕、飞边、尺寸稳定性,也是很多工厂调试的薄弱环节。
配合原则:按 “先远后近、先薄后厚” 的顺序分步关闭阀针,同时对应调整局部温度,实现各型腔压力均匀释放,避免局部过保压或缺料。
操作要点: ① 远离注塑主浇口的远端型腔,熔体流动路径长、压力损失大,可适当提高对应热嘴温度、延迟关阀时间,保证补缩充分,避免缩痕;
② 近浇口区域压力充足,可适当降低温度、提前关阀,防止过保压产生飞边、浇口凸起;
③ 保压后期阀针完全关闭前,小幅提升浇口温度 5~8℃,可改善浇口表面质量,减少浇口冷料斑与拉丝残留。
一模多腔量产中,各型腔产品重量差、尺寸差超标是核心痛点,根源往往是 “各腔进料量不一致”,需要温度与时序共同校准。
配合原则:以温度平衡基础流速,以微小时序差补偿进料量,最终实现各腔充模同步、补缩一致。
操作要点: ① 先通过全隔离温控系统消除温区间热串扰,将各腔热嘴温差控制在 ±0.3℃以内,保证基础进料速度一致;
② 对重量偏轻的型腔,微调延长对应阀针的开启时长,或小幅提升热嘴温度;对重量偏重的型腔,缩短开启时长或小幅降温;
③ 每次调整幅度控制在 0.05 秒、2℃以内,避免过度调整引发新的失衡。
天和技术优势:
天和全系列产品采用硬件全隔离电路设计,从根源消除多温区信号串扰与热串扰,48 腔模具各温区稳态温差可稳定在 ±0.3℃以内;
同时支持单阀独立微调时序参数,配合温度闭环控制,可将多腔产品重量偏差控制在 ±0.2% 以内,大幅提升量产一致性。
| 常见缺陷 | 时序控制调整方向 | 温度控制调整方向 |
|---|---|---|
| 熔接痕明显、强度低 | 延迟后级阀针开启时间,让熔体前沿充分融合 | 适当提高浇口区域温度,提升熔体融合时的温度 |
| 产品飞边、批锋大 | 提前关闭对应区域阀针,减少局部进料量 | 降低对应热嘴温度,提高熔体粘度,减缓流速 |
| 表面缩痕、凹坑 | 延迟阀针关闭时间,延长保压补缩时长 | 适当提高对应区域温度,保证熔体流动补缩顺畅 |
| 浇口拉丝、流涎 | 提前关阀,缩短浇口开放时间 | 降低浇口温区温度,抵消剪切生热,避免熔体过稀 |
| 多腔重量偏差大 | 微调各腔阀针开启时长,偏重缩短、偏轻延长 | 校准各热嘴温度,偏重降温、偏轻升温,统一粘度 |
调整原则:每次仅调整一个维度的参数,先稳温度再调时序,逐步逼近最优值,避免多参数同时变动导致无法定位效果。
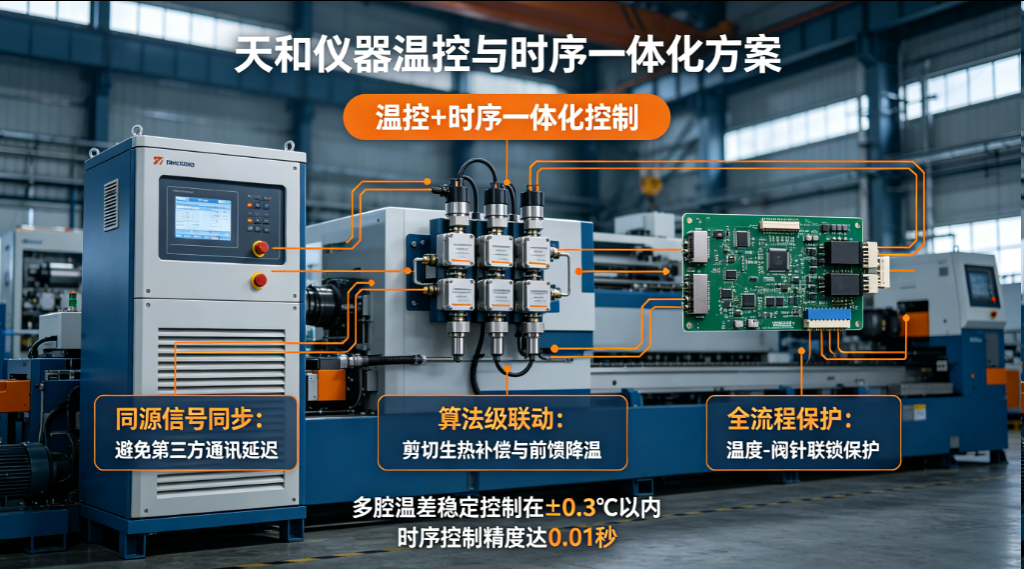
传统方案中,温控箱与时序控制器往往是两套独立设备,信号不同步、参数分开调,不仅调试繁琐,也很难实现深度协同。
天和仪器针对行业痛点,推出温控 + 时序一体化控制系统,从硬件架构与算法层面实现二者深度融合,为客户带来更优的成型效果与更便捷的调试体验。
天和 MT2、M20、M40-XS 等中高端系列,均可集成针阀时序控制功能,温控与时序共用同一主控单元,共享注塑机触发信号与位置数据,避免第三方设备通讯延迟;
时序动作与温度调节完全同步,响应速度比分体方案提升 80% 以上。
系统内置多套场景化协同算法,可根据产品类型与材料特性,自动匹配温度曲线与时序策略;针对 PET 瓶胚、汽车零部件、电子连接器等典型场景,可一键调用预设参数组,大幅缩短调机时间。
除基础的温度保护外,系统还支持温度 - 阀针联锁保护、剪切生热预警、浇口积碳预判等功能,既保障产品质量,也延长阀针、喷嘴等易损件的使用寿命,降低长期运维成本。
支持气压、液压、电动等多种阀针驱动方式,兼容主流品牌热流道系统改造升级;时序通道与温区数量可灵活定制,从 4 点到 128 点均可按需配置,适配从小型精密件到大型汽车件的全场景需求。
总而言之,针阀热流道的调试,从来不是 “时序调完调温度” 的分步操作,而是二者深度耦合的系统工程。
从设备层面采用一体化控制系统,从工艺层面遵循协同优化逻辑,才能充分发挥针阀系统的价值,实现产品质量与生产效率的双重提升。
如果您在针阀热流道调试、温控与时序协同优化中遇到疑难问题,欢迎联系天和仪器技术团队,获取一对一的定制化解决方案。